Comparez l’amylase maltogène et la bêta-amylase selon leur mécanisme, leur adéquation au procédé et leurs usages commerciaux en boulangerie, brassage et applications amidonnières.
L’amylase maltogène et la bêta-amylase sont souvent évoquées ensemble, car toutes deux peuvent générer du maltose à partir de l’amidon. En formulation industrielle, toutefois, elles répondent à des problématiques techniques différentes.
La bêta-amylase est avant tout une enzyme de production de sucres. Elle est appréciée lorsque le procédé nécessite du maltose fermentescible, un extrait prévisible ou une douceur maîtrisée. L’amylase maltogène est plus souvent sélectionnée lorsque l’objectif de performance concerne la texture des produits cuits : mie plus moelleuse, raffermissement plus lent, meilleure résilience et fenêtre de fraîcheur prolongée à la dégustation.
Pour les équipes R&D en boulangerie, les technologues du brassage, les transformateurs d’amidon et les équipes achats, cette distinction est importante. La bonne enzyme n’est pas simplement celle qui produit du maltose. C’est celle dont le comportement à la température, la préférence de substrat et l’effet sensoriel en aval correspondent au procédé.
Utilisez la bêta-amylase lorsque l’objectif principal est la génération de maltose. Elle est courante dans le brassage, la distillation, les systèmes à base de malt et les procédés de conversion de l’amidon où le profil en sucres fermentescibles est central.
Utilisez l’amylase maltogène lorsque l’objectif principal est le maintien du moelleux dans les produits de boulangerie. Elle est couramment utilisée dans le pain de mie, les buns, les petits pains, les tortillas, les pains plats, les produits sucrés de boulangerie et les systèmes de boulangerie surgelés-décongelés où la qualité de la mie après stockage est commercialement importante.
Les deux enzymes agissent sur l’amidon, en particulier sur les liaisons alpha-1,4 au sein de l’amylose et de l’amylopectine. Leur comportement industriel diverge parce qu’elles fonctionnent différemment dans les formulations réelles.
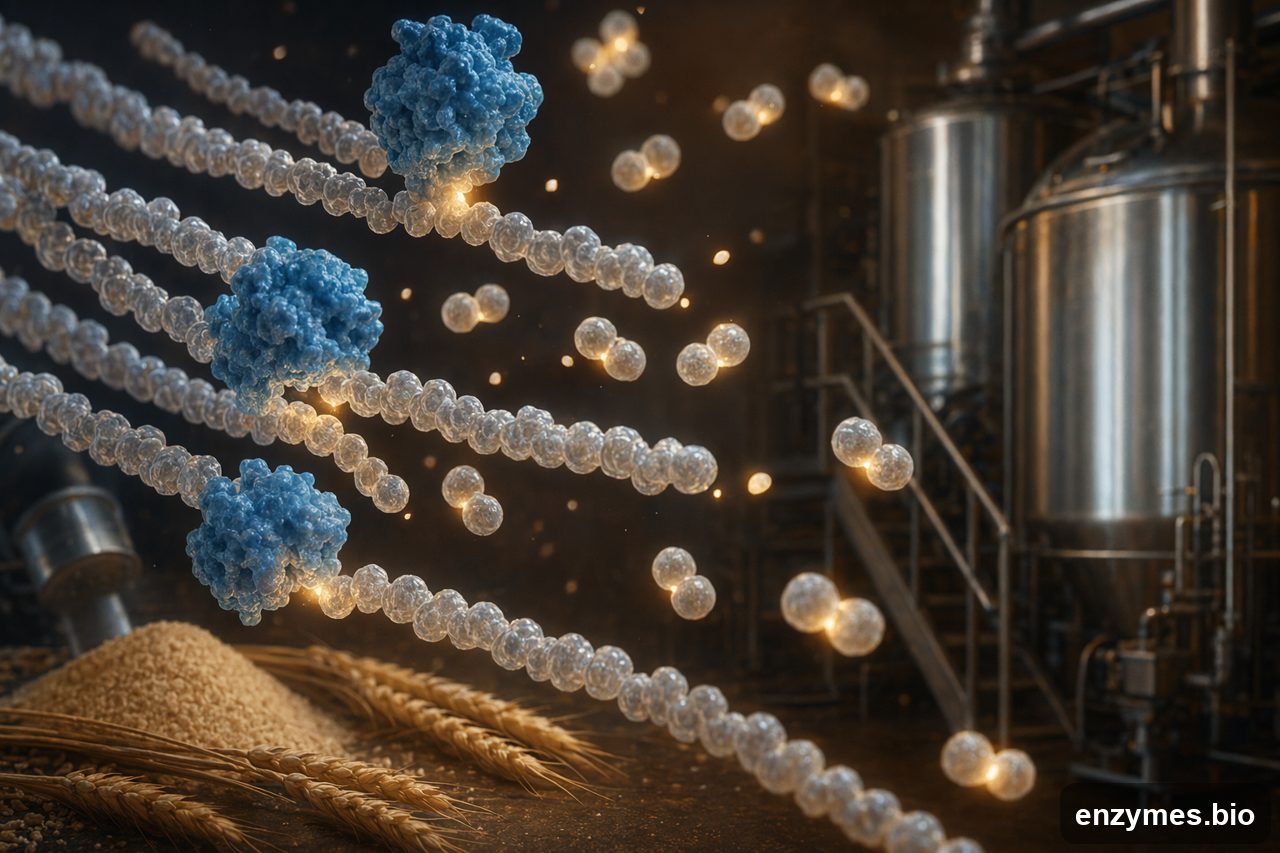
La bêta-amylase agit à partir des extrémités non réductrices des chaînes d’amidon et libère des unités de maltose. Elle est efficace pour produire du maltose, mais elle est limitée par les points de branchement de l’amylopectine. Dans de nombreux procédés, elle fonctionne au mieux lorsque l’amidon a déjà été gélatinisé ou ouvert par d’autres amylases, par la chaleur, par le broyage ou par les conditions d’empâtage.
En pratique, la bêta-amylase est un outil de saccharification. Elle contribue à définir l’extrait fermentescible, la douceur, le potentiel d’atténuation et la contribution à la coloration via la formation de sucres.
L’amylase maltogène libère également du maltose, mais en boulangerie sa valeur ne se limite pas à la génération de sucres. Sa contribution la plus importante réside dans la manière dont elle modifie l’amidon gélatinisé pendant le chauffage et le début de cuisson, influençant le comportement de l’amidon après refroidissement du produit.
Dans le pain et les autres produits de boulangerie, le raffermissement est en partie dû à la rétrogradation de l’amidon, notamment à la réassociation de l’amylopectine au fil du temps. L’amylase maltogène aide à ralentir ce processus, en préservant une mie perçue comme humide, souple et élastique plutôt que sèche, serrée ou prématurément vieillie.
| Facteur | Amylase maltogène | Bêta-amylase |
|---|---|---|
| Rôle commercial principal | Moelleux de la mie et action anti-rassissement en boulangerie | Production de maltose pour la fermentation, la douceur et l’extrait |
| Applications typiques | Pain, buns, petits pains, tortillas, pains plats, produits sucrés, boulangerie surgelée | Brassage, distillation, transformation du malt, conversion de l’amidon, sirops |
| Principal résultat sensoriel | Mâche plus moelleuse, meilleure résilience, raffermissement plus lent de la mie | Plus de sucres fermentescibles, douceur liée au maltose, soutien de la coloration |
| Valeur en boulangerie | Prolongation de la durée de fraîcheur et protection de la qualité à la dégustation | Limitée, sauf si le profil en sucres est l’enjeu principal |
| Point de vigilance procédé | Doit être compatible avec le système de pâte, le profil de cuisson, la qualité de la farine, le système d’émulsifiants et la durée de conservation cible | Doit être compatible avec la température d’empâtage ou de conversion, l’accessibilité du substrat et les objectifs de fermentescibilité |
| Lecture achats | Évaluer selon la performance en boulangerie, la constance, le format, la documentation et le support aux essais | Évaluer selon la contribution au profil en sucres, l’adéquation au procédé, la constance et la documentation |
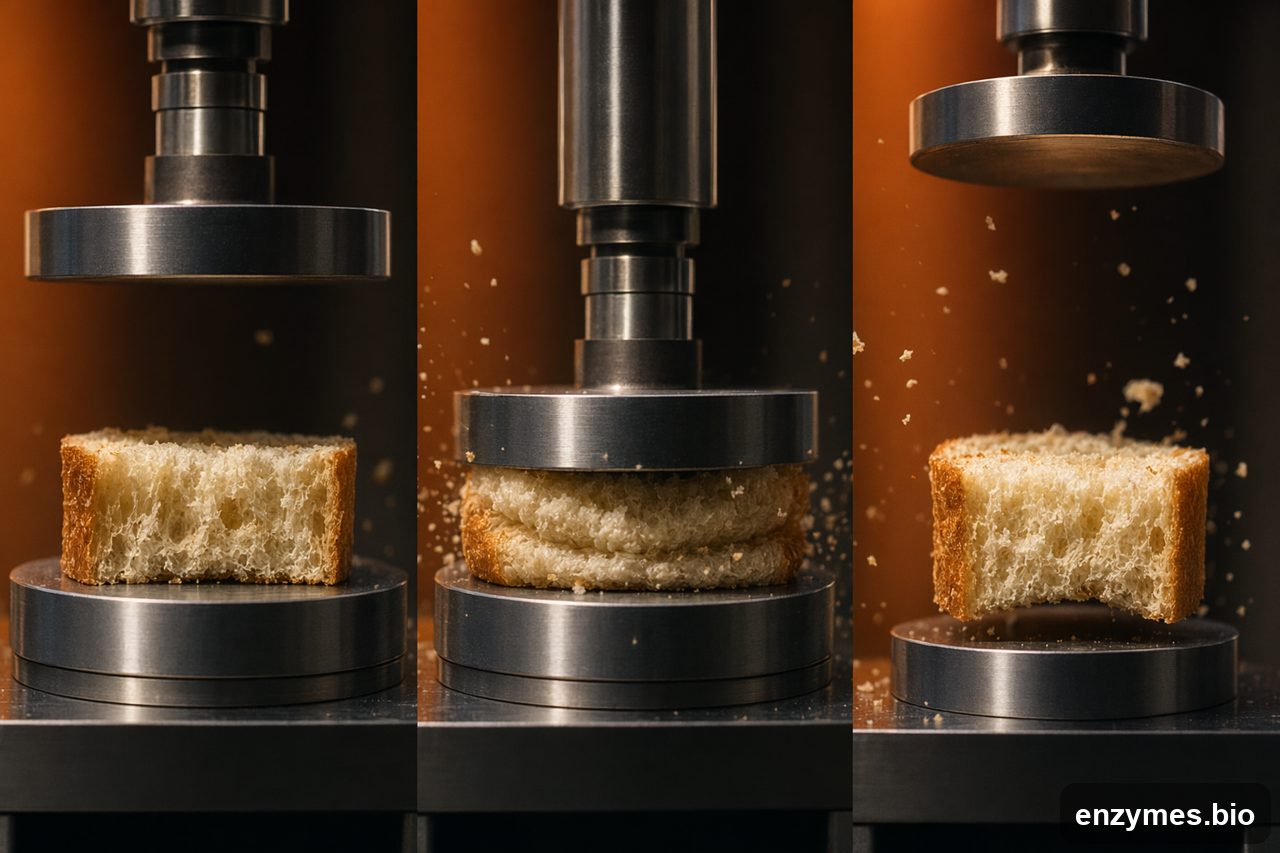
Le pain frais est une architecture instable. La mie sort du four chaude, ouverte et élastique ; puis l’humidité se redistribue, l’amidon commence à se réassocier et la qualité à la dégustation évolue. Le consommateur le perçoit sous forme de sécheresse, de fermeté, de moindre élasticité au retour et d’une fenêtre de fraîcheur plus courte.
L’amylase maltogène est sélectionnée parce qu’elle agit au cœur de ce problème de texture. Dans une formule bien équilibrée, elle peut aider à obtenir :
C’est pourquoi les équipes de boulangerie considèrent rarement l’amylase maltogène comme un substitut direct de la bêta-amylase. Elle est choisie pour un cahier des charges de performance différent.
La bêta-amylase trouve pleinement sa place lorsque le produit ou le procédé nécessite du maltose fermentescible. En brassage et en distillation, l’enzyme contribue à définir le profil glucidique disponible pour les levures. Dans la transformation de l’amidon, elle peut faire partie d’une stratégie de conversion plus large, lorsque le rendement en maltose et les caractéristiques du sirop sont déterminants.
Les raisons commerciales d’évaluer la bêta-amylase incluent :
Pour ces objectifs, l’amylase maltogène peut ne pas être la voie la plus directe ou la plus économique. Le procédé doit être conçu autour du profil en sucres, et non autour de la résilience de la mie.
Oui, mais seulement lorsque le procédé présente deux objectifs distincts. Par exemple, un système peut nécessiter un profil en sucres défini et un bénéfice de texture séparé. En pratique, l’utilisation combinée demande un contrôle rigoureux, car une modification excessive de l’amidon peut entraîner du collant, une mie gommeuse, un moelleux excessif ou des changements indésirables de tenue au process.
En boulangerie, la question ne devrait pas être : quelle enzyme produit le plus de maltose ? La meilleure question est : quelle qualité à la dégustation doit résister à la distribution et au stockage ?
Dans le brassage et la conversion de l’amidon, c’est souvent l’inverse. La priorité porte généralement sur le profil fermentescible, l’efficacité de conversion et le comportement du procédé en aval, plutôt que sur la mécanique sensorielle de la mie.
Le meilleur choix enzymatique dépend de l’ensemble du système, et pas seulement du nom figurant sur la fiche technique. Avant de sélectionner une amylase maltogène ou une bêta-amylase, les équipes techniques doivent évaluer :
L’amidon endommagé, le contexte enzymatique natif, la qualité protéique et les traitements de farine peuvent tous modifier la réponse enzymatique. Une formule qui fonctionne proprement avec un flux de farine peut nécessiter des ajustements avec un autre.
L’amylase maltogène doit s’aligner sur la courbe de chauffage de la pâte et les conditions de début de cuisson. La bêta-amylase doit s’aligner sur les conditions d’empâtage, de suspension ou de conversion. Le comportement à la température est l’une des différences pratiques les plus importantes entre les types d’enzymes.
L’hydratation, le sucre, les matières grasses, les œufs, les fibres, les hydrocolloïdes et les inclusions influencent la gélatinisation de l’amidon et la mobilité de l’eau. Ces facteurs peuvent modifier l’effet visible de l’amylase maltogène dans les systèmes de boulangerie.
Les émulsifiants, oxydants, agents réducteurs, conservateurs, gommes et autres enzymes peuvent amplifier ou masquer la performance enzymatique. L’amylase maltogène est souvent plus pertinente lorsqu’elle est évaluée dans le cadre d’une stratégie complète d’amélioration plutôt que comme une solution mono-ingrédient.
Un bun conçu pour trois jours de moelleux n’a pas besoin du même équilibre enzymatique qu’un pain conditionné destiné à une distribution retail prolongée. La fenêtre de qualité à la dégustation visée doit guider le plan d’essais.
Elles ne sont pas interchangeables dans la plupart des applications industrielles. Des produits de réaction similaires ne signifient pas une valeur procédé similaire. La bêta-amylase est généralement choisie pour la saccharification. L’amylase maltogène est généralement choisie pour l’anti-rassissement et la qualité de la mie.
Une modification excessive de l’amidon peut créer des défauts : texture gommeuse, structure de tranche affaiblie, collant ou mie perçue comme artificiellement molle. Le meilleur résultat est équilibré, pas maximal.
La bêta-amylase peut influencer la disponibilité des sucres et le comportement fermentaire, mais elle n’apporte généralement pas le même profil de moelleux et d’anti-raffermissement de la mie que celui attendu de l’amylase maltogène en boulangerie.
Le pain conditionné est un cas d’usage majeur, mais l’enzyme peut également être pertinente dans les buns, les petits pains, les tortillas, les pains plats, les pâtes sucrées, la pâte surgelée, les systèmes précuits et les produits de boulangerie où la flexibilité ou le moelleux dans le temps influence les ventes.
Lorsqu’elles comparent l’amylase maltogène et la bêta-amylase, les équipes achats et R&D doivent demander aux fournisseurs des réponses pertinentes pour le procédé, et non des affirmations génériques.
Les questions clés incluent :
Maltogenic Amylase Solutions accompagne l’évaluation pratique autour de la performance du produit fini : moelleux de la mie, résilience, comportement au tranchage, tenue au process, réponse au stockage et qualité à la dégustation.
Pour le brassage, la distillation et la conversion de l’amidon, commencez l’échange avec la bêta-amylase si la génération de maltose est l’exigence principale.
Pour le pain, les buns, les tortillas, les petits pains et autres produits de boulangerie, commencez avec l’amylase maltogène si le cahier des charges porte sur la prolongation de la fraîcheur, une mâche moelleuse et le retard du raffermissement de la mie.
Si le projet concerne à la fois le profil en sucres et la texture, mettez en place un essai contrôlé. Le choix enzymatique doit être fondé sur le produit fini, et non sur la seule catégorie d’enzyme.
Si vous évaluez l’amylase maltogène pour un système de boulangerie, Maltogenic Amylase Solutions peut vous aider à aligner le choix d’ingrédient avec votre type de produit, votre procédé et votre objectif de durée de conservation.
Besoin d’un prix, de documentation ou d’un échange sur un essai en boulangerie ? Envoyez le formulaire et l’équipe Maltogenic Amylase Solutions vous répondra avec la prochaine étape pratique.
Tell us your application and volume — we reply with pricing and lead time.
Nous avons bien reçu votre message. Nous vous répondrons par e-mail.